• 9CrSi Çelik Makas Bıçaklarında Erken Arızanın Üstesinden Gelmek
    Nov 09, 2026 9CrSi Çelik Makas Bıçaklarında Erken Arızanın Üstesinden Gelmek
    Maanshan Licheng Knife Güvenilir ve Maliyet Etkin Kesim Performansını Nasıl Sunuyor Bir Bakışta Oda sıcaklığındaki birçok giyotin kesme uygulamasında 9CrSi takım çeliği, sertleşebilirlik, kesici kenar sertliği, taşlanabilirlik ve malzeme maliyeti arasında pratik bir denge sunar. Ancak performansı, sağlam bir malzeme seçimine ve titizlikle kontrol edilen üretim ile ısıl işlem süreçlerine bağlıdır. Tipik sertlik Başlıca avantajları Yaygın iş parçaları Kilit başarı faktörü HRC 58–61 Sertleşebilirlik ve taşlanabilirlik Karbon çeliği, alüminyum, bakır Kontrollü işleme 1. Makas Bıçağı Malzeme Seçeneklerini Anlamak Endüstriyel kesme bıçakları; aşınma direnci, darbe tokluğu, çalışma sıcaklığı ve hizmet ömrüne yönelik farklı gereksinimleri karşılamak üzere çeşitli takım çeliği ailelerinden üretilir. En uygun kalite; kesilen malzemeye, sac kalınlığına, makine durumuna ve üretim hacmine bağlıdır. Malzeme ailesi Örnekler Karbon içeriği (belirtildiği gibi) Tipik özellikler Yüksek karbonlu, yüksek kromlu soğuk iş çelikleri Cr12MoV, D2, SKD11 %1.40–%1.60 Yüksek aşınma direnci; nispeten düşük darbeyle yüksek hacimli kesme işlemlerine uygundur. Tok, darbeye dayanıklı takım çelikleri H11, H13, 6CrW2Si %0.35–%0.60 Sertlik ve tokluk dengesi; iyi ısıl yorulma direnci ve temperleme kararlılığı. Yüksek hız ve toz metalurjisi çelikleri W6Mo5Cr4V2, W18, ASP serisi %0.70–%1.30 Zorlu yüksek hız veya yüksek sıcaklık koşulları için yüksek sıcaklık sertliği ve aşınma direnci. 2. 9CrSi Neden Birçok Giyotin Makas İçin Pratik Bir Seçimdir? 9CrSi, Çin standardı GB/T 1299 altında listelenen düşük alaşımlı bir takım çeliğidir. Sertleşebilirliği, su verdikten sonraki yüksek sertliği ve faydalı temperleme kararlılığı ile bilinir. Sıradan karbon çeliği sacların ve yapısal profillerin yaygın oda sıcaklığında kesilmesi için kesme performansının ve maliyetin dengeli bir kombinasyonunu sağlayabilir. Element İçerik aralığı (ağırlık %) C 0.85–0.95 Si 1.20–1.60 Mn 0.30–0.60 Cr 0.95–1.25 P ≤ 0.030 S ≤ 0.030 Önemli Performans Avantajları İyi sertleşebilirlik. Silikon ve krom, T10 gibi düz karbonlu takım çeliklerine kıyasla sertleşebilirliği artırır. Uygun bir işlemle, daha büyük enine kesitler daha homojen bir sertlik profiline ulaşabilir. Aynı zamanda aşırı ısınmaya karşı daha düşük hassasiyete sahiptir, bu da su verme sırasında daha az deformasyona neden olarak onu ince parçalar ve ince kenarlı makas kesme takımları için son derece uygun hale getirir. Bu arada, H13 ve diğer ısıya dayanıklı çelikler için su verme işlem penceresi daha katıdır ve büyük ölçekli yeniden işleme maliyeti daha yüksektir. Dengeli kesici kenar sertliği. 9CrSi'nin yaklaşık %0,9'luk karbon içeriği, ana malzemeye kesme için yeterli sertlik kazandırır. Normalleştirme, su verme ve temperlemeden sonra sertliği genellikle HRC 58-61'e ulaşarak H13'ten çok üstün dengeli bir kesici kenar keskinliği ve aşınma direnci sağlar; ayrıca yüksek karbonlu, yüksek kromlu çelik Cr12MoV'den daha yumuşak ve daha az kırılgan olduğundan kesme...
    Daha Fazlasını Gör
  • Taşlama Çarklarının Kesici Takımları Nasıl Etkilediğine Dair Derinlemesine Bir Analiz
    Sep 30, 2026 Taşlama Çarklarının Kesici Takımları Nasıl Etkilediğine Dair Derinlemesine Bir Analiz
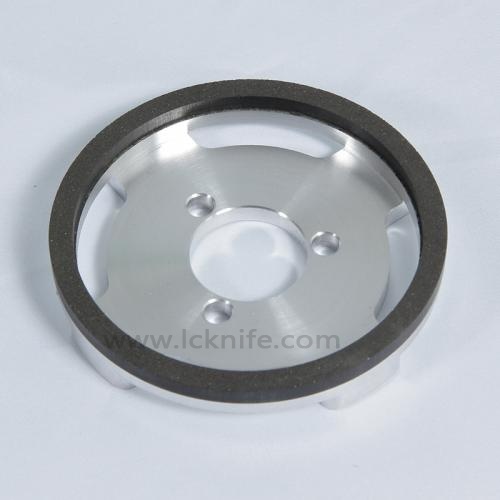
    Malzeme seçimi ve ısıl işlem bıçak üretiminin sanatını temsil ediyorsa, taşlama da nihayetinde bıçak ömrünü belirleyen mikroskobik sanattır. Bıçak taşlama, bir bıçağı basitçe şekillendirmekten çok daha fazlasını içerir. Bıçak malzemesi yalnızca teorik maksimum hizmet ömrünü belirler; gerçek yüzey topografyası, taşlama çarkındaki aşındırıcı tanelerin bıraktığı sayısız mikroskobik kesme iziyle oluşturulur. Mikron ve hatta mikron altı ölçekte taşlama, kesici ağzı oluşturur, yüzey gerilimlerini etkiler ve mikroskobik kusurları ya yaratır ya da ortadan kaldırır. Bu faktörler kesme hassasiyetini, dayanıklılığı ve hizmet ömrünü doğrudan etkiler. Bu nedenle taşlama, mikroskobik işçiliğin görünmez ancak oldukça hassas bir biçimidir. Taşlanmış bir kesici ağzın kalitesi, kesme çapaklarını, kesim kenarı düzlüğünü ve bıçak ömrünü doğrudan etkiler. Sonuç olarak, bir taşlama çarkının aşındırıcı malzemesi, tane boyutu, derecesi ve yapısı; bıçak düzlüğünü, yüzey kalitesini ve hatta yüzey katmanının metalürjik mikro yapısını derinden etkileyebilir. Bıçak yüzey kalitesini önemli ölçüde artırmak için taşlama işlemi şu amaçlarla dikkatlice kontrol edilmelidir: · Bıçak kesici ağzı boyunca mikro çatlakları ortadan kaldırmak. · Optimum ağız yarıçapını üretmek. · Yüzey katmanındaki kalıntı gerilmeleri kontrol etmek. · Bıçak yüzey dokusunu ve pürüzlülüğünü kontrol etmek. · Bıçaklarda taşlama yanıklarını ve ısıl etkilenmiş katmanları önlemek. İşte taşlama çarkı türlerinden bir seçki Tipik Uygulama Bıçaklar için kaba-yarı finiş-finiş Sanayi Departmanının orijinal kriteri #25-#60 #60-#100 #100-#240 #240-W20 Ulaşılabilir yüzey pürüzlülüğü Ra0.8 Ra0.8-Ra0.4 Ra0.4-Ra0.2 Ra0.2-Ra0.05 1. Kahverengi Alüminyum Oksit (A): Kaba Taşlama ve İlk Ağız Oluşturma Taşlama çarkı özellikleri Kahverengi alüminyum oksit orta derecede sertlik, yüksek tokluk ve iyi ısı direnci sunar. Ham bıçak malzemeleri için kaba taşlama genellikle 46 ila 60 kum gibi nispeten kaba tane boyutları kullanır. Yüksek gözeneklilik ve verimli talaş tahliyesi sağlamak için genellikle vitrifiye bağlar ve açık yapılar seçilir. Bıçak özellikleri üzerindeki etkisi Kahverengi alüminyum oksit, büyük bir işleme payı gerektiğinde hızlı talaş kaldırma için uygundur. Yüksek taşlama verimliliği sağlasa ve bıçak düzlüğünün kontrol edilmesini nispeten kolaylaştırsa da, karşılaştırmalı olarak zayıf bir yüzey kalitesi üretir. Ortaya çıkan yüzey daha yüksek bir Ra değerine ve açıkça görülebilen taşlama izlerine sahiptir. Çalışma performansı üzerindeki etkisi Kahverengi alüminyum oksit, öncelikle sıradan karbon çeliği bıçakların ve 9CrSi bıçaklar gibi düşük alaşımlı takım çeliği bıçakların kaba taşlanması için kullanılır. Isıl işlem tufalini ve fazla malzemeyi hızla kaldırabilir. Ancak, doğrudan finiş taşlama için kullanılırsa, kaba kesici ağız kesme sırasında sürtünmeyi artırarak işlenen malzemede çapaklara neden olabilir. 2. Beyaz Alüminyum Oksit (WA): Sertleştirilmiş Çelik Bıçakların Verimli Finiş Taşlaması Taşlama çarkı özellikleri...
    Daha Fazlasını Gör
  • Maanshan Licheng blade manufacturing co., LTD. size mutlu bir Sonbahar Ortası Festivali diler
    Sep 21, 2026 Maanshan Licheng blade manufacturing co., LTD. size mutlu bir Sonbahar Ortası Festivali diler
    Sekizinci ay takvimi ayının 15. gününde parlak dolunay yükselirken, değerli bir geleneksel Çin kutlaması olan Güz Ortası Festivali'ni karşılıyoruz. Birlikteliğin sıcak ışıltısıyla yıkanan ülke genelindeki topluluklar, huzur ve bayram neşesiyle canlanıyor. Işıltılı ayı seyretmekten ve tatlı ay çöreklerinin tadını çıkarmaktan, fener panayırlarında dolaşmaya ve zengin somut olmayan kültürel mirası deneyimlemeye kadar insanlar, aile birleşimlerini kutlamak ve köklü bir kültürel geleneğin tadını çıkarmak için bir araya geliyor. Yüzyıllardır güz ortası ayı, Çin halkının en derin duygusal bağlarını yansıtmıştır. Ne kadar uzağa seyahat ederlerse etsinler, evlerine duydukları özlem ve sevdikleri için diledikleri dualar ay ışığının altında nazikçe akar. Bugün, görevlerinin başında dimdik duran inşaatçılara, sağlık personeline ve gönüllülere de yürekten bayram teşekkürlerimizi sunuyoruz; sade bir ay çöreği ve sıcak bir selamlama, büyük bir ailenin teselli edici kucağını getiriyor. Mahallelerde ve okullarda düzenlenen "Güz Ortasını Birlikte Kutlamak" etkinlikleri, uluslararası öğrencileri ve yurt dışından gelen dostları ay çöreklerini tatmaya ve Chang'e'nin aya uçuşuna dair mitolojik efsaneyi dinlemeye davet ederek dünyanın bu benzersiz Çin romantizmini paylaşmasına olanak tanıyor. Maanshan Licheng Blade Manufacturing Co., Ltd., içten dışa üstün kesim performansı sunar. Vakum, sıfır altı ve tuz banyosu ısıl işlemleri gibi gelişmiş işleme tekniklerinin yanı sıra birinci sınıf küresel ve yerel malzemeleri kullanarak, olağanüstü yapısal bütünlüğe ve dayanıklılığa sahip bıçaklar tasarlıyoruz. metalurji endüstriyel bıçakları , kağıt endüstrisi bıçağı veya diğer uygulamalar ile ilgili herhangi bir sorunuz veya ihtiyacınız olursa, lütfen istediğiniz zaman bizimle iletişime geçmekten çekinmeyin.
    Daha Fazlasını Gör
  • Ağır Sac Makas Bıçaklarının Optimizasyonu: H13 Takım Çeliği İçin Performans Avantajları ve Uygulama Kılavuzları
    Sep 08, 2026 Ağır Sac Makas Bıçaklarının Optimizasyonu: H13 Takım Çeliği İçin Performans Avantajları ve Uygulama Kılavuzları
    Orta ve ağır levhaların işlenmesinde, kalınlık genellikle 8 ila 60 mm arasında değişir ve ana üretim yöntemi sıcak haddelemedir. Genellikle kullanılan malzemeler Q235, Q345, çeşitli yüksek mukavemetli çelikler ve benzerleridir. Kesitte kesme kaynaklı kusurları azaltmak için, kesme işlemi genellikle 400°C ile 700°C arasında yüksek sıcaklıklarda gerçekleştirilir. Ağır Hizmet Tipi Bıçaklarla Koyun Kesme İşleminde Dört Temel Zorluk 1. Yüksek Sıcaklık: Sıcaklık yüksek olduğunda, takımda bulunan martensit temperlemeye uğrar ve ferrit ile büyük karbürlere ayrışır, bu da matrisin yumuşamasına neden olur. 400°C'de sementit (Fe3C) irileşmeye ve etkinliğini kaybetmeye başlar; sonuç olarak bıçak sertliğini kaybeder ve kırılır. 2. Oksit Tabakası: Sıcak haddelenmiş levhaların yüzeyinde demir oksit tabakasının bulunması, aletin aşındırıcı aşınmasını artırır. Bıçağın kesme kenarı kademeli olarak yuvarlaklaşır, böylece keskinliğini kaybeder; bu da istemeden alet boşluğunu artırır ve çelik levhada daha büyük kesme çapaklarına yol açar. 3. Yorulma: Plakanın yüzeyindeki oksit tabakasının sertliği, ana metalin sertliğinden önemli ölçüde daha fazladır; kırılgan ve aşındırıcıdır ve bu nedenle kesme aleti aşınmasının ve arızasının ana nedenidir. Aynı zamanda, termal döngülü kesme koşulları yorulma etkilerini artırır. 4. Darbe Yükü: Darbe yükü söz konusu olduğunda, sıcak haddelenmiş levhaların kalınlığı genellikle homojen değildir ve kırılgan oksit tabakası darbe anında parçalanarak kesme kenarlarında yerel gerilim zirvelerine neden olur; tekrarlanan darbeler altında, mikroskobik kesici kenar kusurları büyüyerek yüzey malzemesinin küçük parçalarının bıçaktan pul pul dökülmesine ve bıçak kenarında kırılmaya yol açar. Ağır Levhalar İçin Kesme Hedefleri. Yukarıda belirtilen zorlu işletme koşulları altında, çelik fabrikaları, belirtilen kesme kriterlerine ulaşmada önemli zorluklarla karşılaşmaktadır: 1. Plaka kalınlığının %3-5'inden daha az mesafede kesme çapakları. 2. Kesim işleminden sonra levhanın uzunluk toleransı artı veya eksi 0,5 ila 1 mm arasındadır ve kesim dik olmalıdır. 3. Kesit yüzeyinin yırtılma, topaklanma veya kenar çökmesi gibi kusurlardan arınmış, temiz olması gerekir. 4. Bıçak ömrü, düşük takım değiştirme sıklığıyla seri üretimi destekleyebilecek kapasitede olmalıdır. H13 Takım Çeliğinin Alaşım Bileşimi ve Performansı Ağır levha kesme işlemleriyle ilgili zorlu sorunları çözmek için LCKNIFE, avantajlı bileşimi nedeniyle H13 (1.2344, 4Cr5MoSiV1) takım çeliğini tercih etti. 1. Karbon (C: %0,32–0,45): Matrisin sertleşmesine ve temel aşınma direncine katkıda bulunur; orta düzeydeki karbon içeriği, kırılganlığa neden olmadan bıçağın tokluğunu sağlar. 2. Silikon (Si: %0,80–1,25): Bıçak çeliğinin sertleşebilirliğini artırır ve oksidasyon direncini ve termal yorulma direncini iyileştirir. · 3. Manganez (Mn: %0,20 ila %0,60): Aletin sertleşebilirliğine yardımcı olur. 4. Krom (Cr: %4,75–5,50): Mükemmel sertleşme özelliği sağlar, krom karbürler oluşturur ve bıçakta yük...
    Daha Fazlasını Gör
  • Altın Sonbahar Eylül Yeni Bir Yolculuğa Yelken Açıyor: Ülke Genelindeki Okullar İlk Ders Gününü Karşılıyor
    Aug 31, 2026 Altın Sonbahar Eylül Yeni Bir Yolculuğa Yelken Açıyor: Ülke Genelindeki Okullar İlk Ders Gününü Karşılıyor
    İç ısıtan buluşmalar: Orta ve lise kampüsleri, eski arkadaşların yeniden bir araya geldiği canlı bir sahne sergiledi. Birçok ders, öğrencilerin tatil deneyimlerini paylaşarak ve tebrik kartları alışverişinde bulunarak "tatil modundan" "ders çalışma moduna" hızla geçmelerine yardımcı oldu. Eşsiz Bir "Birinci Sınıf": Büyüme İçin Sağlam Bir Temel Oluşturmak Amacıyla Vatanseverliği Geliştirmek Açılış gününün görkemli finali olarak, ülkenin dört bir yanında birbirinden farklı "Dönemin İlk Dersleri" muhteşem bir şekilde sahnelendi. Bu yılki dersler, vatanseverlik eğitimini, geleneksel kültürün miras alınmasını ve psikolojik danışmanlığı organik bir şekilde birleştirerek, zamanın nabzını yakından takip etti. Birçok okul, rol modelleri, alanında öncü bilim insanlarını veya seçkin genç temsilcilerini sınıfa davet ederek, gençleri yüce idealler edinmeye yönlendirmek için canlı hikayeler kullandı. Eğlenceli ve eğitici yöntemler sayesinde çocuklar, okulun ilk gününde derin bir manevi vaftiz geçirdiler, vatanseverlik duygusu geliştirdiler ve yeni dönem için güç topladılar. Teknoloji, Yükleri Azaltmakla El Ele: Akıllı Eğitimde Yeni Bir Deneyimin Kapısı Özellikle, yeni dönemdeki kampüsler "teknolojik güçlendirme" ve "çift azaltma" politikası (aşırı ödev ve okul dışı özel derslerin azaltılması) ile kaliteyi artırma konularında da öne çıktı. Birçok okul, kişiselleştirilmiş öğretim ve zengin okul sonrası ek kurslar aracılığıyla öğrencilerin ahlaki, entelektüel, fiziksel, estetik ve iş becerileri açısından gelişimine kapsamlı bir şekilde yardımcı olan sanal-füzyon akıllı öğrenme ortamını uygulamaya koydu. Yeni bir dönem, yeni bir başlangıç noktası, yeni bir umut. Altın sonbaharın çan sesleri eşliğinde sayısız öğrenci sabah ışığını karşılıyor, büyük bir coşkuyla yelken açıyor, gençliğin izinde cesurca koşuyor ve kendi yepyeni bölümlerini yazıyor. Licheng bıçak imalat şirketi ve tüm çalışanlarımız, ülke genelindeki öğretmenlere, öğrencilere ve velilere en içten selamlarını iletiyor: Herkese mutlu bir yeni dönem, hayallerinin peşinden koşmada başarılar ve parlak yeni kazanımlar diliyoruz!
    Daha Fazlasını Gör
  • 6–8mm Q345 (Q355) Çelik Levhalar İçin Makas Bıçaklarında LD (7Cr7Mo2V2Si) Çeliğinin Uygulama Atılımı ve Süreç Analizi
    Aug 28, 2026 6–8mm Q345 (Q355) Çelik Levhalar İçin Makas Bıçaklarında LD (7Cr7Mo2V2Si) Çeliğinin Uygulama Atılımı ve Süreç Analizi
    Metal işleme ve imalatında, kullanım ömrü ve istikrarı büyük önem taşır.kesme bıçaklarıÜretim verimliliğinin ve işletme maliyetlerinin kritik belirleyicileridir. 6-8 mm kalınlığındaki Q345 çelik levhaların kesilmesinin zorlu gereksinimlerini karşılamak için Licheng Blade, son kullanım ve malzeme inovasyonu üzerine kapsamlı araştırmalar sonucunda, yeni soğuk işleme kalıp çeliği LD'yi kullanarak yüksek performanslı kesme bıçakları geliştirmiştir. Son kullanıcılar, bu bıçakların SKD11 gibi geleneksel soğuk işleme kalıp çeliklerine, H13 gibi sıcak işleme kalıp çeliklerine ve W6Mo5Cr4V2 yüksek hız çeliğine kıyasla hizmet ömründe dört kat artış sağladığını ve böylece bıçak kırılması, sınırlı hizmet ömrü ve yeniden bileme zorluklarıyla ilgili uzun süredir devam eden sorunları çözdüğünü göstermektedir. 1. Geleneksel Malzemelerden Üretilen Makas Bıçaklarının Başlıca SorunlarıGeleneksel kesme bıçakları çeşitli kalıp çelikleri ve yüksek hız çelikleriyle test edilmiştir, ancak pratik üretim, verimliliği, hassasiyeti ve maliyeti olumsuz etkileyen sorunları ortaya çıkarmaya devam etmektedir.Kenar Tasarımı ve Kullanım Sınırlamaları:I. Bıçak Açısı ve Mukavemet: Bıçak kesme söz konusu olduğunda, tıpkı bir makas gibi, daha küçük bir açı daha keskin keser ancak mukavemeti azaltır ve ömrünü kısaltır; aşırı bir açı ise direnci artırır. Bıçak açıları genellikle 80° ile 90° arasında değişir ve 90° genellikle mevcut kesme kenarlarının sayısını en üst düzeye çıkarmak için seçilir.II. Örtüşme Açısı Aralığı: Enine kesme sırasında çift kenarlar arasındaki açı 0-10 derecedir, boyuna dilme bıçakları ise dik olarak kesişir.III. Kesme Derinliği ve Boşluk: Kenar teması, sıkılık ve derinlik arasında bir denge gerektirir. Boşluk ve derinlik, kesilen kesit alanını ve bıçak ömrünü etkiler ve kesme yöntemi, takım boyutları ve sac kalınlığına göre analiz edilmelidir.IV. Kesme Kökü Tasarımı: Yanlış kesme kökü yüksekliği, bıçağın kesme kenarını tehlikeye atar. Daha kalın saclar genellikle daha büyük bıçaklar gerektirir ve tasarım kalınlığı, malzeme kalınlığının en az üç katı olmalıdır. Bıçağın dış çapı veya genişliği beklenenden daha büyükse, bu oran buna göre azaltılabilir. Üretim ve Proses Zorlukları: Malzeme seçimi, dövme, ısıl işlem ve taşlama. Bu karmaşık süreçler, kapsamlı üretim deneyimine büyük ölçüde bağlıdır. Operasyonel Sorunlar:I. Körelme ve Aşınma: Düşük yorulma dayanımı, kenar aşınmasına ve yerel kırılmalara yol açarak, büyük yorulma katmanlarının sık sık değiştirilmesini veya çıkarılmasını gerektirir ve bu da verimliliği ciddi şekilde azaltır.II. Gevrek Kırılma Arızası: Bu, bıçak işleme sırasında en ciddi arıza modudur. Yorulma arızası düşük aşınma direncini gösterirken, gevrek kırılma çelik levha üretiminde felaket niteliğinde aksamalara veya güvenlik olaylarına neden olabilir ve malzeme seçimiyle yakından ilişkilidir. 2. Çığır Açan Çözüm: LD Kalıp Çeliğinin Avantajları6-8 mm kalınlığındaki Q345 düşük alaşımlı yüksek mukavemetli yapısal çelik gibi kalın levhaları keserke...
    Daha Fazlasını Gör
  • İleri Metalurji, Üstün Hassasiyet: Maanshan Licheng Blade Manufacturing Co., Ltd. İçine Bakış
    Aug 18, 2026 İleri Metalurji, Üstün Hassasiyet: Maanshan Licheng Blade Manufacturing Co., Ltd. İçine Bakış
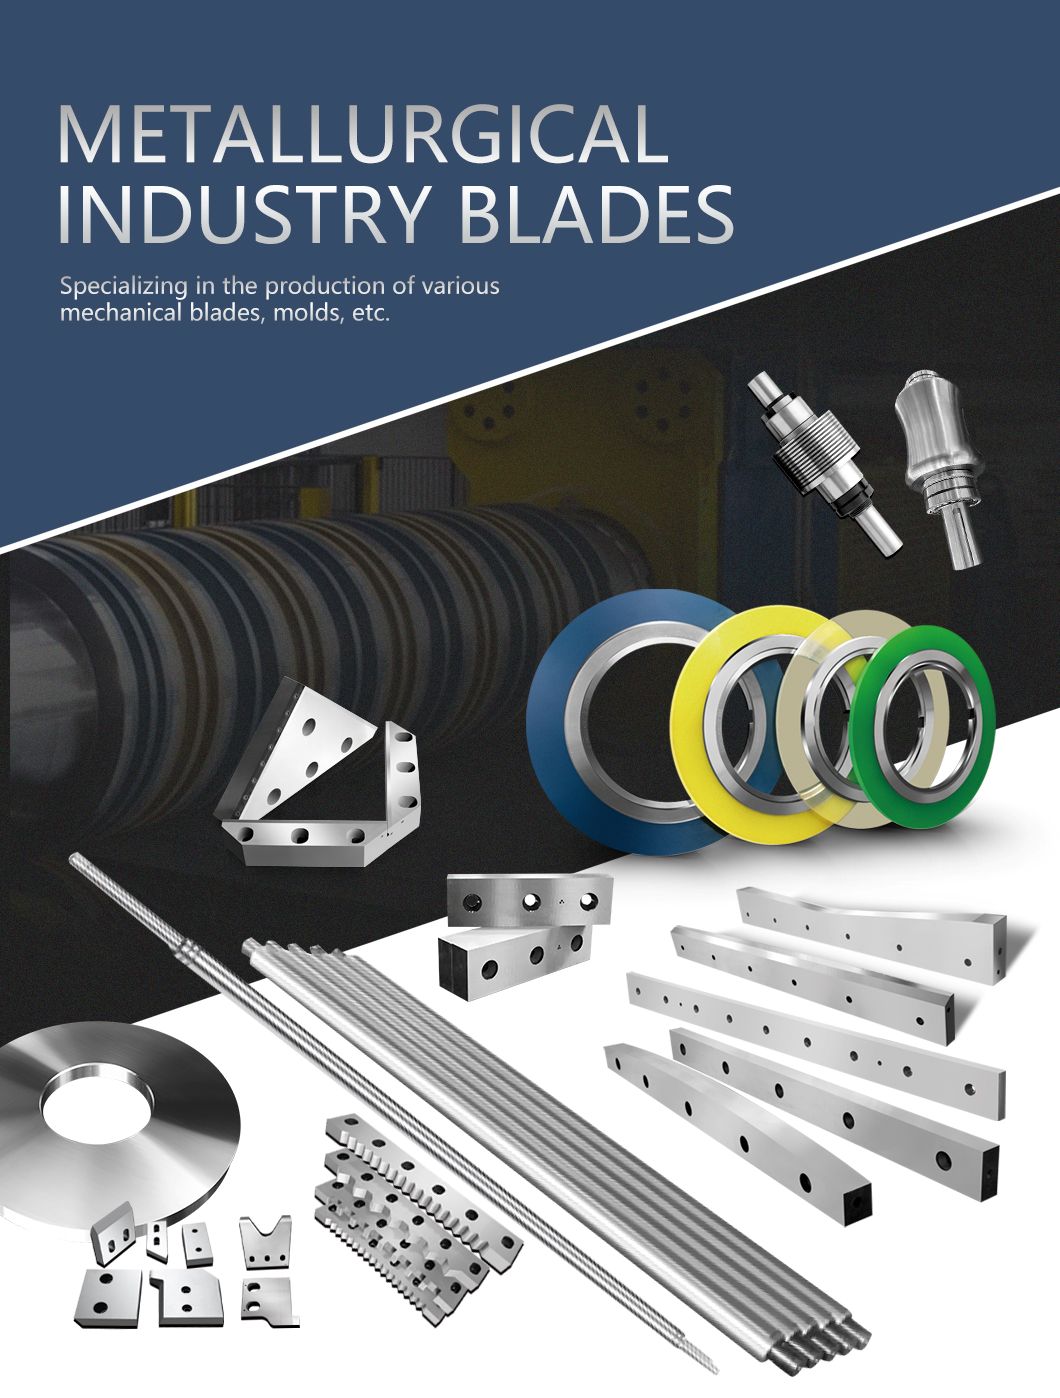
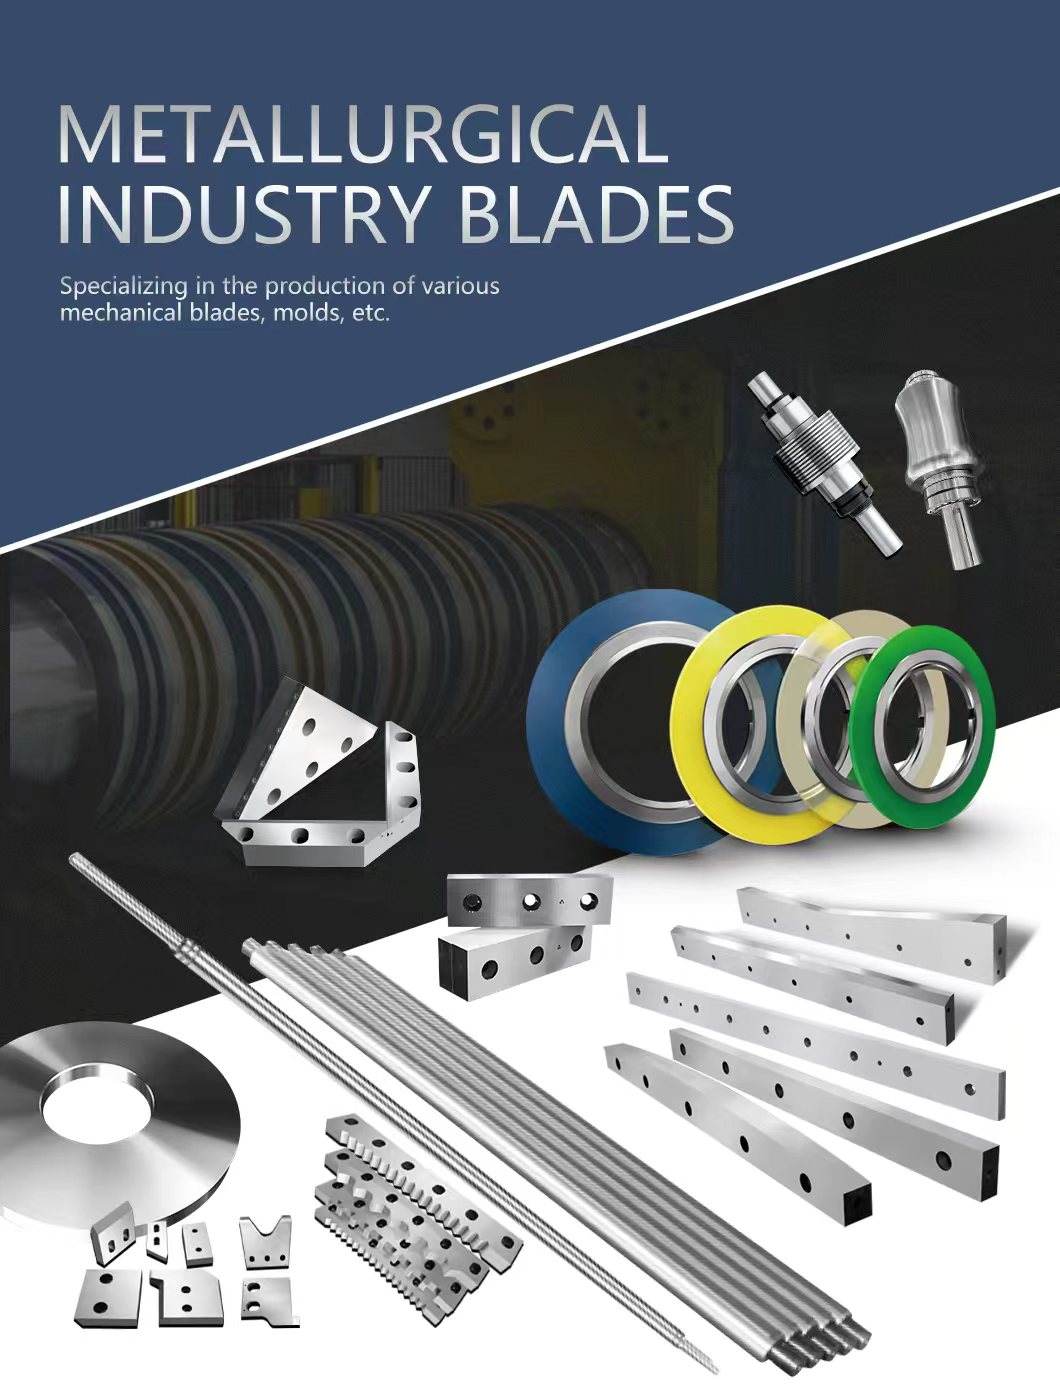
    MAANSHAN, ÇİN—— Modern üretim ve metal işleme dünyasının zorlu koşullarında, bir kesimin kalitesi makine çalıştırılmadan çok önce başlar—bu, bıçağın kendisinin metalurjisi ve ısıl işlemiyle başlar. Maanshan Licheng Blade Manufacturing Co., Ltd., üstün dayanıklılık ve hassasiyet için üretilmiş endüstriyel kesici takımlar sunmak üzere seçkin malzeme bilimini son teknoloji üretim teknikleriyle birleştirerek bu alanda güvenilir bir lider konumuna gelmiştir.   Licheng'in üretim felsefesinin merkezinde’sarsılmaz bir malzeme bütünlüğü bağlılığı bulunmaktadır. Şirket, ağır sanayinin zorlu gereksinimlerini karşılamak üzere özenle seçilmiş, yüksek kaliteli ithal ve üstün yerli malzemelerden oluşan kapsamlı bir seçki kullanmaktadır. Ancak doğru ham çeliği seçmek yalnızca ilk adımdır. Metalin tam potansiyelini ortaya çıkarmak için Licheng, aşağıdakiler dahil olmak üzere bir dizi gelişmiş ısıl işlem süreci uygular:   Vakum Isıl İşlemi: Bıçak boyunca yapısal bütünlüğü sağlayarak deformasyonu ve yüzey oksidasyonunu en aza indirir.   Sıfır Altı Isıl İşlem: Çelikte kalan östeniti uzaklaştırarak aşınma direncini ve boyutsal kararlılığı önemli ölçüde artırır.   Tuz Banyosu Isıl İşlemi: Olağanüstü sertlik ve tokluk dengesi için hızlı ve eşit ısıtma sağlar.   Bu gelişmiş termal süreçler, her bıçağın iç yapısını ve mikro yapısını temel olarak geliştirerek aşırı endüstriyel koşullarda bile üstün keskinlik koruma, darbe direnci ve uzatılmış çalışma ömrü sağlar.     Metalurji Endüstrisi İçin Uzmanlaşmış Çözümler Licheng, çeşitli küresel endüstriyel sektörlere hizmet verirken, öncelikle metalurji endüstrisi bıçaklarının özel mühendisliğiyle tanınmaktadır. Yüksek gerilimli ortamlara, ağır termal yüklere ve sürekli çalışmaya dayanacak şekilde tasarlanan Licheng’nin temel ürün grubu şunları içerir:   Yuvarlak bobin dilme bıçakları - Çeşitli metal kalınlıklarında düzgün, çapaksız döner kesme ve dilme uygulamaları için hassas toleranslarla üretilmiştir. Yumuşak çelik, kesici çelik, alüminyum çelik, asitleme hatları, silikon çelik vb. için uygundur. 0,05 mm ile 25 mm kalınlığındaki bobin şeritleri için kesme kapasitesi sunar.   Çelik kesme bıçağı - Yüzey kalitesi, çelik kesme bıçağının doğruluğu ve dayanıklılığı üzerinde büyük etkiye sahiptir. Bıçağın taşlama yüzeyi, aslında taşlama çarkındaki çok sayıdaki aşındırıcı parçacığın oluşturduğu sayısız çizikten meydana gelir. Ağır levhaların temiz ve yüksek hassasiyetli kesimi için tasarlanmıştır; yüksek tonaj altında kırılma veya çatlamayı önlemek için olağanüstü darbe tokluğu sunar.   Silikon Çelik Dilme Bıçakları: Elektrik silikon çeliğinin yüksek hassasiyetli işlenmesi için özel olarak üretilmiştir—çapakların elektriksel çekirdek performansını olumsuz etkilemesini önlemek için kusursuz kenar kalitesi ve aşırı aşınma direnci gerektirmesiyle bilinen bir malzemedir.   Klasik işçilik ile yenilikçi metalurjinin uyumu sayesinde, Maanshan Licheng blade manufacturing co., LTD., bıçakların iç yapısının daha iyi performans göstermesini sa...
    Daha Fazlasını Gör
  • Otomatik Et Dilimleyici Bıçak Muhafazaları İçin Yeni Güvenlik Standartları Yayınlandı
    Aug 05, 2026 Otomatik Et Dilimleyici Bıçak Muhafazaları İçin Yeni Güvenlik Standartları Yayınlandı
    Gıda Güvenliği ve Denetim Servisi, ticari mutfak güvenliği kurullarıyla iş birliği içinde, otomatik makineleri düzenleyen güncellenmiş güvenlik standartlarını resmen yayımladıet dilimleyici bıçağıkoruyucuları. Yeni direktif, ticari şarküterilerde, süpermarketlerde ve gıda işleme tesislerinde iş yeri yaralanmalarını ve çapraz bulaşma risklerini büyük ölçüde azaltmayı amaçlıyor. Güncellenen 2026 düzenlemeleri kapsamında, yeni üretilen tüm otomatik et dilimleyiciler, hem çalışma sırasında hem de yüksek hızlı temizleme döngüleri sırasında operatörün yanlışlıkla temas etmesini önleyen geliştirilmiş, ağır hizmet tipi bıçak koruyucularına sahip olmalıdır. İstatistikler, et dilimleyici bıçaklarının gıda hizmetleri sektöründeki ciddi kesiklerin başlıca nedenlerinden biri olmaya devam ettiğini ve bu durumun çoğunlukla hijyen işlemleri için koruyucular çıkarıldığında meydana geldiğini gösteriyor. Sektörel Etki ve Geleceğe Bakış: Sıfır Yaralanmalı Modern Dönüşüme Doğru İlerleme 2026 dilimleyici güvenlik standartlarının resmî olarak uygulanmaya başlaması, gıda perakende ve işleme sektörünün temizlik verimliliği uğruna güvenliği ikinci plana atan özensiz yönetim dönemine veda etmesini simgeliyor. Ekipman üreticileri için bu direktif, onları ergonomiye, hızlı temizleme yapılarına (güvenlikten ödün vermeden kolay bakıma olanak sağlayan) ve akıllı kilitleme sistemlerine daha fazla yatırım yapmaya yönlendiren acil bir teknik zorluk niteliğinde. İşletme yöneticileri ve işverenler için ise ekipmanları güncellemenin başlangıçta maliyetleri olsa da, uzun vadede iş yeri yaralanmalarından kaynaklanan hukuki anlaşmazlıkları, sigorta taleplerini, çalışan devir oranını ve gıda kontaminasyonunun neden olduğu geri çağırma krizlerini önemli ölçüde azaltacaktır.
    Daha Fazlasını Gör
ilk sayfa 1 2 3 ... 14 son sayfa

Toplam 14 sayfalar

Bülten

Okuyun, yayınlanmıştır, abone olun lütfen kal ve ne düşündüğünüzü bize anlatmak için geldiniz.

Bir mesaj bırakın
Hoşgeldiniz Licheng
Eğer ürünlerimiz ile ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız,mesaj bırakın lütfen,biz en kısa sürede biz size cevap verecektir.

Ana sayfa

Ürünler

hakkında

iletişim