Orta ve ağır levhaların işlenmesinde, kalınlık genellikle 8 ila 60 mm arasında değişir ve ana üretim yöntemi sıcak haddelemedir. Genellikle kullanılan malzemeler Q235, Q345, çeşitli yüksek mukavemetli çelikler ve benzerleridir. Kesitte kesme kaynaklı kusurları azaltmak için, kesme işlemi genellikle 400°C ile 700°C arasında yüksek sıcaklıklarda gerçekleştirilir.
Ağır Hizmet Tipi Bıçaklarla Koyun Kesme İşleminde Dört Temel Zorluk
1. Yüksek Sıcaklık: Sıcaklık yüksek olduğunda, takımda bulunan martensit temperlemeye uğrar ve ferrit ile büyük karbürlere ayrışır, bu da matrisin yumuşamasına neden olur. 400°C'de sementit (Fe3C) irileşmeye ve etkinliğini kaybetmeye başlar; sonuç olarak bıçak sertliğini kaybeder ve kırılır.
2. Oksit Tabakası: Sıcak haddelenmiş levhaların yüzeyinde demir oksit tabakasının bulunması, aletin aşındırıcı aşınmasını artırır. Bıçağın kesme kenarı kademeli olarak yuvarlaklaşır, böylece keskinliğini kaybeder; bu da istemeden alet boşluğunu artırır ve çelik levhada daha büyük kesme çapaklarına yol açar.
3. Yorulma: Plakanın yüzeyindeki oksit tabakasının sertliği, ana metalin sertliğinden önemli ölçüde daha fazladır; kırılgan ve aşındırıcıdır ve bu nedenle kesme aleti aşınmasının ve arızasının ana nedenidir. Aynı zamanda, termal döngülü kesme koşulları yorulma etkilerini artırır.
4. Darbe Yükü: Darbe yükü söz konusu olduğunda, sıcak haddelenmiş levhaların kalınlığı genellikle homojen değildir ve kırılgan oksit tabakası darbe anında parçalanarak kesme kenarlarında yerel gerilim zirvelerine neden olur; tekrarlanan darbeler altında, mikroskobik kesici kenar kusurları büyüyerek yüzey malzemesinin küçük parçalarının bıçaktan pul pul dökülmesine ve bıçak kenarında kırılmaya yol açar. Ağır Levhalar İçin Kesme Hedefleri.
Yukarıda belirtilen zorlu işletme koşulları altında, çelik fabrikaları, belirtilen kesme kriterlerine ulaşmada önemli zorluklarla karşılaşmaktadır:
1. Plaka kalınlığının %3-5'inden daha az mesafede kesme çapakları.
2. Kesim işleminden sonra levhanın uzunluk toleransı artı veya eksi 0,5 ila 1 mm arasındadır ve kesim dik olmalıdır.
3. Kesit yüzeyinin yırtılma, topaklanma veya kenar çökmesi gibi kusurlardan arınmış, temiz olması gerekir.
4. Bıçak ömrü, düşük takım değiştirme sıklığıyla seri üretimi destekleyebilecek kapasitede olmalıdır.
H13 Takım Çeliğinin Alaşım Bileşimi ve Performansı
Ağır levha kesme işlemleriyle ilgili zorlu sorunları çözmek için LCKNIFE, avantajlı bileşimi nedeniyle H13 (1.2344, 4Cr5MoSiV1) takım çeliğini tercih etti.
1. Karbon (C: %0,32–0,45): Matrisin sertleşmesine ve temel aşınma direncine katkıda bulunur; orta düzeydeki karbon içeriği, kırılganlığa neden olmadan bıçağın tokluğunu sağlar.
2. Silikon (Si: %0,80–1,25): Bıçak çeliğinin sertleşebilirliğini artırır ve oksidasyon direncini ve termal yorulma direncini iyileştirir. · 3. Manganez (Mn: %0,20 ila %0,60): Aletin sertleşebilirliğine yardımcı olur.
4. Krom (Cr: %4,75–5,50): Mükemmel sertleşme özelliği sağlar, krom karbürler oluşturur ve bıçakta yüksek sıcaklıklarda oksidasyona karşı iyi direnç gösterir.
5. Molibden (Mo: %1,10–1,75): Kesici bıçağın temper yumuşamasını durdurur ve ikincil sertleştirme için ana element görevi görür. · Vanadyum (V: %0,80 ila %1,20): Dilme bıçaklarında kararlı, küçük VC karbürleri oluşturur. Taneleri küçültür ve çeliğin yüksek sıcaklıklarda aşınmaya karşı direncini artırır.
Kesme uygulamalarında kullanılan H13 sıcak işleme kalıp çeliği, %5 Krom, %1,5 Molibden ve %1 Vanadyumun dengeli bir oranını içerir. Bu alaşım bileşimi, bıçak aletine olağanüstü sertleşebilirlik ve ısıl çatlamaya karşı direnç sağlar. 600°C'ye kadar olan sıcaklıklarda, H13 bıçakları 48 HRC'nin üzerinde bir sertliği korur. Bıçağın aşınma direnci, geleneksel bıçak kesici takım çeliklerine göre üç ila beş kat daha fazladır ve ısıl işlem sonrası darbe dayanımı Ak 50J'yi aşabilir, böylece sertlik ve darbe dayanımı arasında optimum bir denge sağlanır.
H13'ün Yüksek Sıcaklık Dayanımının Başlıca Nedenleri
1. İkincil Sertleşme Zirvesi: H13 çeliği su verildiğinde yüksek sertlikte bir martensit geliştirir; 500 ile 600°C arasındaki bir sıcaklıkta temperleme yapıldığında, molibden ve vanadyum, aşırı doymuş martensitten nano ölçekli alaşım karbürlerinin (Mo2C ve VC) çökelmesine neden olur; ince parçacıklar tane sınırlarını sabitleyerek sertliğin geri kazanılmasını veya hatta artmasını sağlar, oysa diğer çeliklerde sertlik azalır.
2. Kararlı yüksek sıcaklık karbürleri: Vanadyum karbür (VC) son derece yüksek bir erime noktasına sahiptir ve 700°C'de bile irileşme eğilimi göstermez; 400°C'de irileşmeye başlayan sıradan sementitin (Fe3C) aksine, H13 güçlendirme parçacıkları bıçağın sertliğini 400–650°C'nin altında korur.
3. Tane inceltme kararlılığı: Krom ve molibden, kesme bıçağındaki tane sınırlarının hareketini engeller ve böylece yüksek sıcaklıklarda tane büyümesini inhibe eder; daha ince bir tane yapısı, kesme bıçağı aletinin yüksek sıcaklıkta yumuşamaya karşı direncini artırır.
4. Oksidasyona ve dekarbürizasyona direnç: Kesici takım sertliğindeki önemli azalmalar dekarbürizasyondan kaynaklanır. Krom ve silikon, bıçak yüzeyinde yoğun, koruyucu bir oksit filmi oluşturarak yüzey yanmasını ve dekarbürizasyonu azaltır.
H13 Bıçaklarının Yaygın Kullanım Alanları
H13 takım çeliği, metalürjik ürünlerin imalatında yaygın olarak kullanılmaktadır.
Kesme işleminin tipik uygulamaları şunlardır:
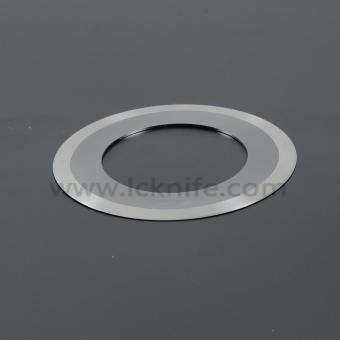
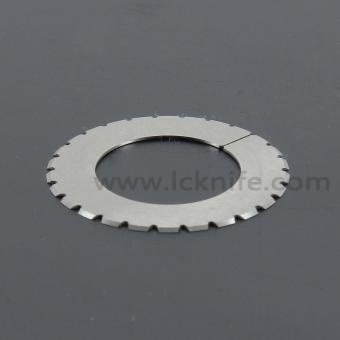
Ağır levha kesme, Sıcak haddelenmiş rulo dilme, Boyuna kesme hattı kesme, Timsah tipi kesme, Yüksek mukavemetli levha kesme, İçbükey-dışbükey kesme, Yay tipi kesme, Uçan makaslar, Portal tipi makaslar, Hurda metal kesme, Hidrolik silindirli kesme.
H13 kesme aletleri Isıl İşlem Prosesi
1. Malzeme Seçimi: Elektro-Cüruf Yeniden Eritme (ESR) H13 malzemesini seçin ve ardından dövme yöntemiyle gerekli bıçak alet ham maddelerini şekillendirin.
2. Tavlama: Bıçak hammaddesini 860 ile 890°C arasında bir sıcaklığa ısıtın ve 2 saat boyunca bu sıcaklıkta tutun; ardından 4 saat boyunca izotermal bekleme süresi için 740 ile 760°C arasında bir sıcaklığa soğutun; sonrasında, hava ile soğutmadan önce fırında yaklaşık 500°C'ye kadar soğutun.
3. Ön ısıtma: Kesme bıçağının termal gerilimini azaltmak için, soğutma işleminden önce iki aşamalı ön ısıtma (600–650°C ve 800–850°C'de) gerçekleştirin.
4. Sertleştirme: Dayanıklılık odaklı aletler yaparken, kesici bıçağı 1020 ile 1050°C arasında bir sıcaklığa ısıtın ve ardından 54 ila 58 HRC sertliğe ulaşana kadar yağda soğutun. Sertliğin esas önem taşıdığı aletler için, kesici bıçağı 1050-1080°C'ye ısıtın, ardından 56-58 HRC sertliğe ulaşana kadar yağda soğutun.
5. Tavlama: Bıçağın sertliği 500–530°C sıcaklıklarda 51–54 HRC, 530–560°C'de 48–52 HRC ve 560–580°C'de 47–49 HRC'dir.
6. Üçlü Tavlama: Kesme bıçağının iki tavlama döngüsünden sonra, Rockwell sertliği test edilir ve ardından kalan östeniti gidermek ve iç gerilimi azaltmak için 550 ila 560°C'de üçüncü bir tavlama işlemi gerçekleştirilir.
7. Kriyojenik İşlem: Kesme bıçağının kriyojenik işlemi, su verme ve ilk temperleme aşaması arasında gerçekleştirilmelidir. Bu işlem, kalan östeniti martensit'e dönüştürerek mikroyapısal homojenliği, sertliği ve boyutsal kararlılığı artırır.
Çekirdek Kesme Prosesi Parametreleri
1. Kesme yöntemi esas olarak enine kesme (transvers) ve boyuna kesme (sliding) işlemlerinden oluşur.
2. Kesici bıçak aralığı: Bıçak açıklığı (yan boşluk), plaka kalınlığının yaklaşık %8'ine dinamik olarak ayarlanır ve yüksek mukavemetli çeliklerde daha büyük boşluklar kullanılır.
3. Enine Eğim Açısı: Enine eğim açısı 0,5° ile 3° arasındadır; daha kalın ve daha yüksek mukavemetli plakalar söz konusu olduğunda, tepe kesme kuvvetini azaltmak için daha büyük bir eğim açısı gereklidir.
4. Kesme Kuvveti: Ağır hizmet tipi boyutlandırma makaslarının kesme kuvveti 1000 ila 2000 kN arasında tepe değerine ulaşabilir ve bu da döngüsel darbe yorgunluğuna yol açar.
5. Hat Hızı: · Tek başına kullanılan hidrolik makaslarda besleme, düşük hızda aralıklı olarak gerçekleştirilir; boya göre kesme işlemlerinde hız 5 ila 30 m/dak arasında değişir (daha kalın plakalar işlenirken daha düşük hızlar kullanılır). · 6. Sıkıştırma Durumu: Sıkıştırma durumunda, yüksek basınçlı hidrolik silindirler, plakanın devrilmesini veya kaymasını önlemek ve kesimin dik olmasını sağlamak için tüm işlem boyunca plakayı sıkıştırır.
7. Plaka Şekli Durumu: Eğim, düzensiz baş/kuyruk kısımları ve çarpılmaya veya kaymaya neden olan iç gerilim gibi düzensizlikleri ele alır.
H13 Kesici Takımlar İçin Bakım Kılavuzu
1. Uygun Sertlik: Uygun sertlik söz konusu olduğunda, LCKNIFE, soğuk veya sıcak kesme işleminin yapılıp yapılmadığına, levhaların akma dayanımına ve levha kalınlığına bağlı olarak ısıl işlemden kaynaklanan uygun sertliği seçecektir.
2. Aletleri Önceden Isıtma: Kesici bıçakları önceden ısıtarak alet sıcaklığını ilk çalışma koşullarıyla uyumlu hale getirin. Isı şokundan kaynaklanan erken çatlamayı önlemek için bıçakları kullanmadan önce önceden ısıtın.
3. Kontrol Boşluğu: Demir tortusunun kenarlardaki boşluklara girmesini önlemek için bıçak aralıklarını doğru boyutta tutun.
4. Güvenli kenetleme: Kayma sürtünmesini azaltmak ve yüzeyin çizilmesini önlemek için plakaların sıkıca kenetlendiğinden emin olun.
5. Soğutmayı Optimize Edin: Kesme işlemi sırasında özel bir kesme sıvısı kullanarak soğutmayı iyileştirin; bu sayede yeterli ve istikrarlı yağlama ve ısı dağılımı sağlanarak kesici bıçağın termal yorulma çatlamasına neden olan aşırı sıcaklık farklarından kaçınılır.
6. Aşınmayı kontrol edin: Mikro çatlakları ve yorgunluk katmanlarını ortadan kaldırmak için düzeltme bıçağının kenarlarını sık sık yeniden bileyin.
7. Pas Önleme: Kesici aletlerin paslanmasını önlemek için, kesici bıçakları saklarken endüstriyel pas önleyici yağı eşit şekilde uygulayın.
Maanshan Licheng Bıçak Fabrikasıüretim konusunda uzmanlaşmıştırendüstriyel kesme bıçaklarıBu bıçak takımları, metal levha kesme işlemlerine özel olarak son derece uygun malzemelerin profesyonelce seçilmesiyle üretilir. Vakum, kriyojenik ve tuz banyosu işlemleri de dahil olmak üzere gelişmiş ısıl işlem süreçleri, farklı kesme uygulamaları için kesici bıçak performansını en üst düzeye çıkarmak için kullanılır. Titiz kalite kontrolü ve hassas üretim standartları, bu bıçak takımlarının dünya çapındaki ortaklar tarafından tamamen güvenilir olmasını sağlar.
Ma'anshan Licheng Blade Manufactory


 IPv6 ağ desteklenen
Tarama wechat için :