• Ultra Uzun Kesme Bıçaklarında Deformasyon ve Çatlama Nasıl Önlenir
    Jul 20, 2026 Ultra Uzun Kesme Bıçaklarında Deformasyon ve Çatlama Nasıl Önlenir
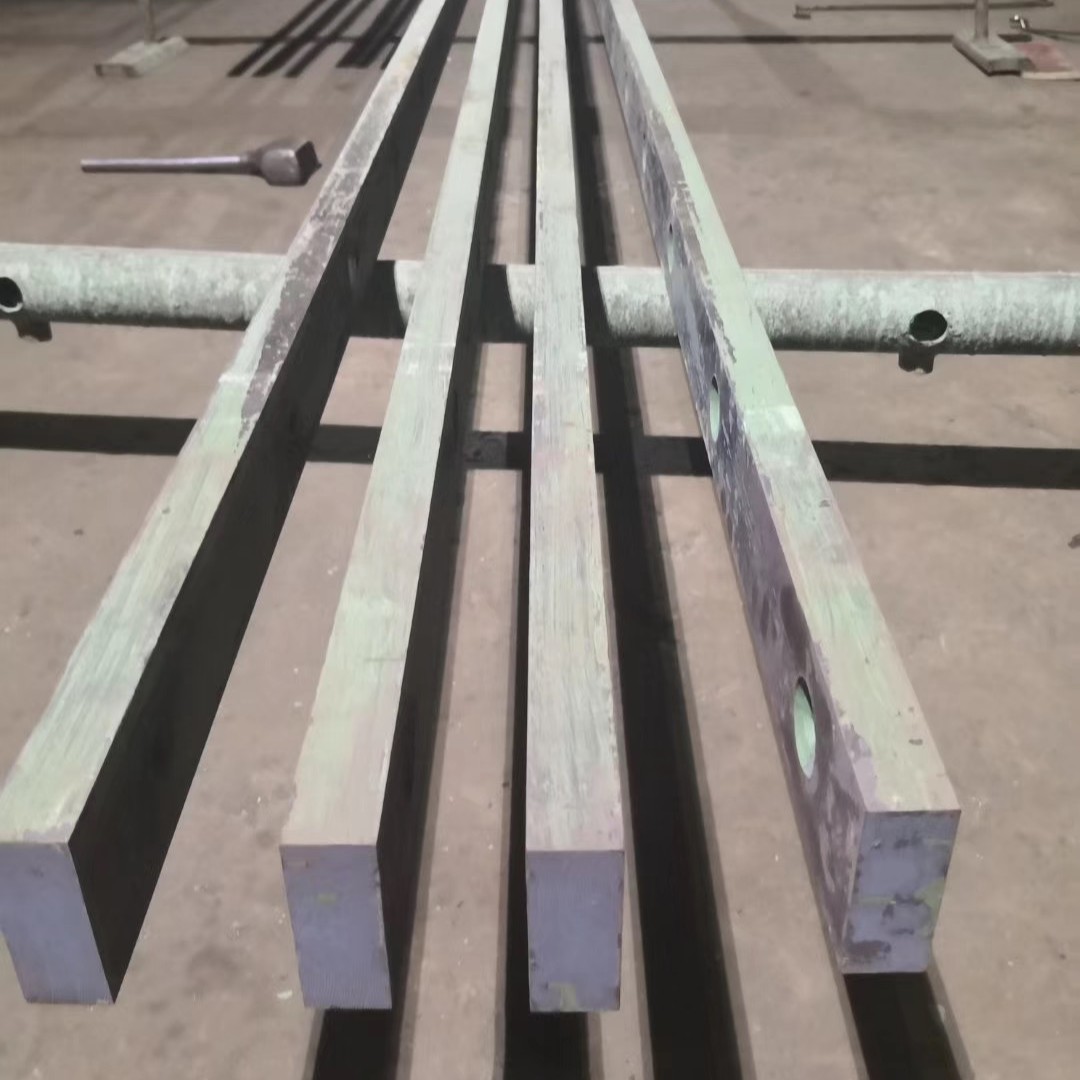
    Modern metal imalatında, ultra uzun CNC makas bıçakları (3 metreyi aşan) mutlak hassasiyet gerektirir. Kusursuz paralellik, düzlük ve homojen sertlik elde etmek büyük bir zorluktur. Bu bileşenler son derece uzun oldukları için ısıl işlem sürecinde termal deformasyona ve çatlamaya oldukça yatkındırlar. Üreticiler bu kritik kusurları nasıl önleyebilir? Sırrı, hassas malzeme seçiminde ve katı, iki aşamalı ön ısıtma protokolünde yatmaktadır. 1. Doğru Yüksek Alaşımlı Takım Çeliğini Seçin Arızaları önlemek metalurji ile başlar. Ağır hizmet tipi, ekstra uzun makas bıçakları için standart çelikler yeterli olmaz. Sektör liderleri Cr12MoV, DC53, LD ve H13K gibi üstün kaliteli yüksek alaşımlı takım çeliklerine güvenir. Bu malzemeler, kırılmadan veya eğilmeden büyük kesme kuvvetlerine dayanmak için gereken yüksek aşınma direncini ve çekirdek tokluğunu sağlar. 2. İki Aşamalı Ön Isıtma Sürecini Uygulayın Isıtma döngüsü sırasında çelik doğal olarak genleşir. Ancak faz dönüşüm noktasına ulaştığında malzeme hacimsel büzülmeye uğrar. 3 metrelik tek parça bir bıçakta bu düzensiz genleşme ve büzülme, büyük iç gerilmeler oluşturarak eğilmeye veya çatlamaya yol açar. Bu gerilimi ortadan kaldırmak için son su verme işleminden önce bir iki aşamalı ön ısıtma tekniği uygulanması şarttır: 1. Aşama (İzotermal Bekletme): Bıçağı 500°C sıcaklığa ısıtın ve izotermal durumda bekletin. Bu, çekirdekten yüzeye kadar sıcaklığın eşit olmasını sağlar. 2. Aşama (Geçiş Isıtması): Sıcaklığı kademeli olarak 850°C seviyesine çıkararak son su verme sıcaklığına yükseltmeden önce ikinci bir ön ısıtma gerçekleştirin. Ultra uzun makas bıçaklarında ısıl işlem deformasyonunu en aza indirmek için sıkı tolerans kontrolü gerekir. DC53 veya H13K gibi gelişmiş alaşımları kullanarak ve iki aşamalı ön ısıtma döngüsünü ustalıkla uygulayarak iç gerilmeleri büyük ölçüde azaltabilir, çatlamayı ortadan kaldırabilir ve yüksek hassasiyetli CNC kesim operasyonları için mükemmel bıçak düzlüğü sağlayabilirsiniz.
    Daha Fazlasını Gör
  • Ağır Hizmet Tipi Kesme Bıçakları için Ön Isıtma Protokolleri
    Jul 20, 2026 Ağır Hizmet Tipi Kesme Bıçakları için Ön Isıtma Protokolleri
    Entegre CNC için makas bıçakları 3 metreyi aşan uzunluklarda, yüksek alaşımlı çelikler gibi Cr12MoV, DC53, LD ve H13K genellikle kullanılır. Bu bıçaklar paralellik, diklik, delik aralığı toleransları ve sertlik homojenliği açısından olağanüstü hassasiyet gerektirdiğinden, ısıl işlem kaynaklı deformasyon payı son derece küçüktür. Bunu azaltmak için, iki aşamalı ön ısıtma işlemi ısıtma, bekletme ve su verme çevrimleri sırasında standart olarak uygulanır: 1. Aşama: 500°C'de izotermal bekletme. 2. Aşama: İkinci ön ısıtma için sıcaklığın 850°C'ye kademeli olarak yükseltilmesi. Isıtma çevrimi sırasında malzeme termal genleşmeye uğrar ve ardından faz dönüşüm noktasına ulaştığında hacimsel büzülme meydana gelir. Bu nedenle, özellikle ekstra uzun, tek parça bıçaklarda deformasyonu en aza indirmek için sıkı bir ön ısıtma prosedürünün uygulanması büyük önem taşır.
    Daha Fazlasını Gör
  • Sert Plastiklere Uygun Doğru Tek Milli Öğütücü Bıçağı Nasıl Seçilir
    Jul 16, 2026 Sert Plastiklere Uygun Doğru Tek Milli Öğütücü Bıçağı Nasıl Seçilir
    Naylon, polikarbonat, kalın duvarlı HDPE veya fiber takviyeli polimerler gibi zorlu mühendislik plastiklerini parçalamak acımasız bir iştir. Bu, yalnızca ham motor gücünden fazlasını gerektirir; mükemmel bir tek milli kırıcı bıçağı gerektirir. Yanlış bıçağı seçerseniz erimiş plastik, kırılmış dişler ve pahalı duruş süreleriyle karşılaşırsınız. İş için doğru aletin nasıl seçileceği aşağıda açıklanmıştır. 1. Çelik Kalitesini Plastiğin Özelliklerine Göre Eşleştirin Tüm takım çelikleri eşit değildir. Zorlu plastikler için malzeme seçiminiz kritik öneme sahiptir: D2 (SKD11): Sektör standardı. Genel amaçlı, aşındırıcı plastikler için mükemmeldir. Aşınma direnci ve maliyet arasında harika bir denge sunar. DC53: Yüksek darbeli plastikler için nihai yükseltmedir. D2'nin iki katı tokluğa sahiptir; bu da kalın, sert plastik parçaları veya araç tamponlarını işlerken kırılmayacağı ya da çatlamayacağı anlamına gelir. 2. Geometriye ve Keskinliğe Öncelik Verin Zorlu plastikler sürtünme altında elastikleşme ve ısınma eğilimindedir. Bununla mücadele etmek için: İçbükey Seçin: İçbükey (kavisli) yüzeye sahip bıçakları seçin. Bunlar pençe gibi davranarak plastiği kör kuvvetle bastırmak yerine agresif şekilde keser. Boşluğa Dikkat Edin: Elastik plastiklerin rotorun etrafına sarılmasını önlemek için döner bıçaklar ile karşı bıçaklar arasında sıkı bir tolerans bırakın. 3. Sertlik İçin "İdeal Noktayı" Bulun Daha sert olanın her zaman daha iyi olduğu yaygın bir yanılgıdır. Yüksek sertlik aşınma direncini artırırken bıçağı kırılgan hâle getirir. Zorlu plastikler için sertliği 58–60 HRC olan, profesyonel vakumla ısıl işlem görmüş bir bıçak hedefleyin. Bu mükemmel dengeyi sağlar: keskinliğini koruyacak kadar sert, ağır darbeleri absorbe edecek kadar da tok.
    Daha Fazlasını Gör
  • Tek Milli Parçalayıcı Bıçaklarının Bakımı: Bıçak Ömrünü Uzatmak İçin Kapsamlı Rehber
    Jul 16, 2026 Tek Milli Parçalayıcı Bıçaklarının Bakımı: Bıçak Ömrünü Uzatmak İçin Kapsamlı Rehber
    Geri dönüşüm ve atık yönetimi sektöründe, sizin tek milli öğütücünüz operasyonunuzun iş gücünü oluşturan temel ekipmandır. Bu makinenin merkezinde en kritik sarf bileşeni bulunur: tek milli öğütücü bıçağı (öğütücü kesicileri veya bıçakları olarak da bilinir). Bu bıçaklar plastik, ahşap, kauçuk ve belediye atığı gibi aşındırıcı malzemeleri sürekli işlediğinden, aşırı aşınma ve yıpranmaya maruz kalırlar. Bıçak bakımını ihmal etmek yalnızca kesicilerin körelmesine neden olmaz; enerji faturalarınızı artırır, rotorunuza yük bindirir ve maliyetli plansız duruşlara yol açar. Yatırım Getirinizi (ROI) en üst düzeye çıkarmanıza yardımcı olmak için, tek milli öğütücü bıçaklarınızın nasıl bakımı yapılır konusunda en yüksek performans için bu pratik, adım adım kılavuzu hazırladık. 1. Günlük Görsel Kontrol Rutini Uygulayın Önleme her zaman değiştirmeden daha ucuzdur. Vardiyanıza başlamadan önce yapacağınız hızlı, 5 dakikalık günlük kontrol, onarım masraflarında binlerce dolar tasarruf etmenizi sağlayabilir. Çentik ve Çatlakları Kontrol Edin: Bıçaklarda görünen mikro çatlakları veya kırılmış kenarları arayın. Çentikli bir bıçak, dengesiz kesme kuvvetlerine neden olarak rotor miline gereksiz yük bindirebilir. Gevşek Cıvataları Belirleyin: Öğütme işleminin yüksek titreşimli ortamı, zaman içinde bıçak sabitleme cıvatalarını gevşetebilir. Tüm cıvataların üretici teknik özelliklerine göre torklandığından emin olun. Malzeme Birikintilerini Kontrol Edin: Bıçakların etrafında sertleşmiş plastikler veya sarılmış lifler bulunması, metalin sürtünmeyle ısınmasına neden olarak ısıl işlemini ve sertliğini olumsuz etkileyebilir. 2. "Dört Yönlü" Değiştirilebilir Tasarımdan Yararlanın Çoğu modern, yüksek kaliteli tek milli öğütücü bıçağı dört kullanılabilir kenara sahip kare, yönlendirilebilir kesiciler olarak tasarlanmıştır. Profesyonel İpucu: Bir bıçak kenarı tamamen aşınıp yuvarlaklaşana kadar beklemeyin; zamanında döndürün. Çalışma saatlerinize göre bir döndürme takvimi oluşturun (örneğin, giriş malzemenizin aşındırıcılığına bağlı olarak her 150–200 çalışma saatinde bir). Bıçakları zamanında döndürmek, tutarlı parçacık boyutu sağlar, güç tüketimini azaltır ve satın aldığınız takım çeliğinin $100\%$'ünü kullanmanızı sağlar. 3. Doğru Kesme Aralığını Koruyun (Bıçak-Karşı Bıçak Arası) Bir tek milli öğütücünün verimliliği, dönen bıçaklar ile sabit karşı bıçaklar (yatak bıçakları) arasındaki hassas kesme boşluğuna bağlıdır. Geniş Boşluğun Tehlikesi: Aşınma nedeniyle boşluk çok genişlerse, öğütücü malzemeyi düzgün şekilde kesmek yerine yırtmaya ve sıkıştırmaya başlayacaktır. Bu durum hidrolik veya motor yükünü büyük ölçüde artırır. Nasıl Korunur: Toleransı düzenli olarak sentil mastarı kullanarak ölçün. Üreticinizin önerdiği optimum açıklığı yeniden sağlamak için sabit karşı bıçakları ileri doğru ayarlayın (genellikle $0.5\text{ mm}$ ile $1.5\text{ mm}$ arasındadır). 4. Bileme ve Yeniden Taşlama Sanatında Ustalaşın Değiştirilebilir bıçaklarınızın dört kenarı da aşındığında, bunlar...
    Daha Fazlasını Gör
  • Kâğıt Kesimi İçin Neden HSS Tercih Edilmeli?
    Jul 07, 2026 Kâğıt Kesimi İçin Neden HSS Tercih Edilmeli?
    Standart çelik bıçaklar, endüstriyel kâğıt kesiciler tarafından oluşturulan sürtünme ve ısı altında hızla körelir. Buna karşılık, bir HSS giyotin bıçağı tungsten, krom ve vanadyum gibi alaşım elementleriyle tasarlanmıştır. Bu benzersiz bileşim, belirgin operasyonel avantajlar sunar: Uzun Bıçak Ömrü: HSS bıçaklar, keskin kenarlarını geleneksel karbon çeliği bıçaklara kıyasla üç kata kadar daha uzun süre koruyarak makine duruş süresini büyük ölçüde azaltır. Kusursuz Kesim Kalitesi: Daha keskin bir bıçak, kalın kâğıt istifleri, karton veya kaplamalı kâğıtlar üzerinde temiz, tozsuz kenarlar sağlayarak ürün israfını ortadan kaldırır. Maliyet Verimliliği: Daha az bıçak değişimi, daha düşük bakım maliyetleri ve baskı işletmeniz için daha yüksek günlük üretim kapasitesi anlamına gelir.
    Daha Fazlasını Gör
  • ‘Küçük Sıcaklık’ güneş dönemini karşılamak
    Jul 07, 2026 ‘Küçük Sıcaklık’ güneş dönemini karşılamak
    Bugün, 24 güneş teriminden biri olan ve yaz mevsiminin en yoğun döneminin resmen başladığını gösteren 'Küçük Sıcaklık' günüdür. Ülkenin birçok bölgesinde sıcaklıklar yükselmeye devam ederken, Jianghuai ve Jiangnan gibi bölgeler sıcak ve nemli havanın tipik özelliklerini göstererek 'buharlı fırın moduna' giriyor. Sıcak hava dalgasına karşılık olarak yerel bölgeler kavurucu havayla başa çıkmak için aktif olarak önlemler alıyor. Elektrik birimleri, günlük yaşam için güvenli elektrik tedarikini sağlamak amacıyla şebeke izleme çalışmalarını güçlendiriyor; temizlik, inşaat ve diğer alanlarda çalışan açık hava işçileri çalışma programlarını ayarlıyor ve serinletici malzemeler alıyor. Aynı zamanda birçok yerde 'yaz rahatlama ekonomisi' canlanıyor. Büyük alışveriş bölgelerinde soğuk içecekler, karpuz ve diğer serinletici gıdaların satışları hızla artarken, su parkları ve yaz tatili merkezleri serinlemek isteyen çok sayıda insanı çekiyor. Meteorologlar, Küçük Sıcaklık döneminde havanın öngörülemez olabileceğini hatırlatıyor; yalnızca devam eden yüksek sıcaklıklarla değil, aynı zamanda zaman zaman görülen güçlü gök gürültülü fırtınalar ve rüzgârlarla da karşılaşılabilir. Vatandaşlara, hava durumu uyarılarına dikkat ederken ve yerel şiddetli yağışlara karşı önlem alırken yeterince su tüketmeleri ve serin kalmaları tavsiye ediliyor.
    Daha Fazlasını Gör
  • Bıçak ısıl işlem fırını operatörleri için duyuru
    Jun 29, 2026 Bıçak ısıl işlem fırını operatörleri için duyuru
    1. Hızlı Transfer ve Kontrollü Ön Soğutma İnce bıçakların ısıtma fırınından soğutma tankına çok yavaş taşınması, iş parçası sıcaklığının "Ar3 kritik noktası su verme havuzuna girmeden önce. Bu, kısmi ayrışmaya yol açar ve sertlik gereksinimlerini karşılamayan hatalı bir su verilmiş mikro yapı ile sonuçlanır. Pratik kural: İnce, küçük boyutlu bıçaklar mümkün olduğunca hızlı bir şekilde soğutma havuzuna aktarılmalıdır, daha büyük bıçaklar ise ön soğutma sırasında hassas zamanlama gerektirir. 2. Rasyonel Fırın Yüklemesi Fırın yükleme hacmi makul olmalıdır. Bıçaklar arasındaki ideal boşluk, bıçağın kendi kalınlığına eşit olmalıdır. Üst üste gelen iş parçaları düzensiz ısıtmaya neden olur ve bu da doğrudan tutarsız sertliğe yol açar. 3. Uygun Su Verme Havuzu Aralığı Bıçaklar su verme sıvısına daldırılırken her parça arasında belirgin bir mesafe bırakın. Bunların çok sıkı yerleştirilmesi, iş parçalarının yakınındaki buhar örtüsünün (buhar filmi) kırılmasını engeller ve birbirine bakan yüzeylerde daha düşük sertliğe neden olur. 4. Sıcaklık Stabilitesi İçin Aralıklı Su Verme Tüm partiyi tek bir sürekli işlemde su vermeye çalışmayın. Fırın sıcaklığındaki düşüşü izleyin; gerektiğinde odayı yeniden ısıtmak için fırın kapısını ara aşamada kapatmalısınız. Bu, ilk ve son su verilen iş parçalarının aynı sertliğe ulaşmasını sağlar. 5. Sıkı Soğutma Sıvısı Sıcaklık Kontrolü Soğutma sıvısının sıcaklığına dikkat edin. Su verme yağı kesinlikle "30°C and 80°C. Bu aralığın dışında çalışmak, partinin genelinde yetersiz veya düzensiz sertliğe neden olur.
    Daha Fazlasını Gör
  • Yeni Bir Dönemin Şafağı: CPC Kuruluş Günü Üzerine Bir Değerlendirme
    Jun 29, 2026 Yeni Bir Dönemin Şafağı: CPC Kuruluş Günü Üzerine Bir Değerlendirme
    Temmuz 1921’de, Güney Gölü’ndeki tek bir kırmızı tekne, fırtınalı rüzgârlar ve dalgalar arasında yelken açtı ve Çin’in uçsuz bucaksız topraklarında devrimin kıvılcımlarını ateşledi. O andan itibaren, Çin devrimi kararlı dümen tutucusunu buldu ve yüz milyonlarca Çinli, karanlığın içinde umut şafağını gördü. Bir asrı aşkın süredir, bu kırmızı tekne sayısız çalkantılı dalgadan geçti. Yoksul ve zayıf eski Çin’den günümüzün dünyanın ikinci büyük ekonomisine dönüşerek ve temel geçim düzeyinden her yönüyle orta refah toplumuna ilerleyerek, Çin Komünist Partisi halkına ter ve kanla insanlık tarihindeki en görkemli mücadele destanını yazdırdı. Savaş yıllarında dalga dalga öne çıkan şehitler ve barış zamanlarında sessizce kendini adayan inşacılar birlikte ulus için ölümsüz bir anıt inşa etti. 1 Temmuz Kuruluş Günü, yalnızca tarihe derin bir bakış değil, aynı zamanda yeni bir yolculuğa ilerlemek için çağın güçlü çağrısıdır. Tarihin bayrağı yeni neslin ellerine devredilirken, Kızıl Tekne ruhu gelecek nesillerin damarlarında taşınmaya devam edecektir. Gelecekteki fırsatlar ve zorluklar karşısında, nereden başladığımızı hatırlamak daha iyi bir yol açmanın tek yoludur. Gelin, mücadeleyi kalemimiz, zamanı ise cevabımız yaparak dalgalar üzerinde ilerleyelim ve Çin ulusunun büyük yeniden dirilişi olan Çin Rüyası’na doğru kararlılıkla ilerleyelim!
    Daha Fazlasını Gör
ilk sayfa 1 2 3 4 ... 14 son sayfa

Toplam 14 sayfalar

Bülten

Okuyun, yayınlanmıştır, abone olun lütfen kal ve ne düşündüğünüzü bize anlatmak için geldiniz.

Bir mesaj bırakın
Hoşgeldiniz Licheng
Eğer ürünlerimiz ile ilgileniyorsanız ve daha fazla ayrıntı bilmek istiyorsanız,mesaj bırakın lütfen,biz en kısa sürede biz size cevap verecektir.

Ana sayfa

Ürünler

hakkında

iletişim