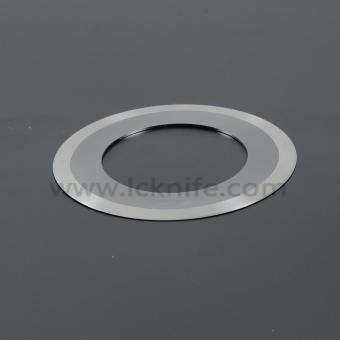
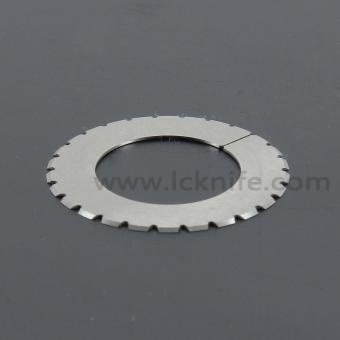
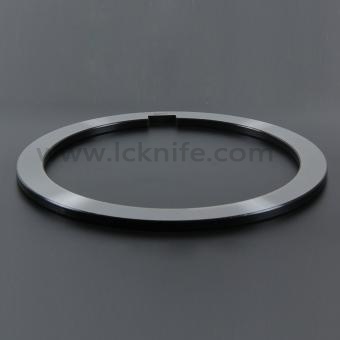
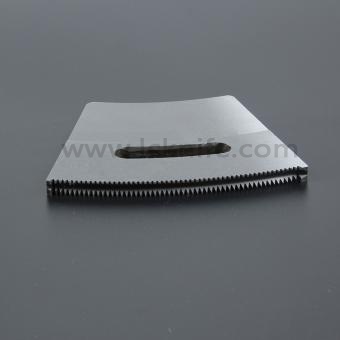
Metal işleme ve imalatında, kullanım ömrü ve istikrarı büyük önem taşır.kesme bıçaklarıÜretim verimliliğinin ve işletme maliyetlerinin kritik belirleyicileridir. 6-8 mm kalınlığındaki Q345 çelik levhaların kesilmesinin zorlu gereksinimlerini karşılamak için Licheng Blade, son kullanım ve malzeme inovasyonu üzerine kapsamlı araştırmalar sonucunda, yeni soğuk işleme kalıp çeliği LD'yi kullanarak yüksek performanslı kesme bıçakları geliştirmiştir. Son kullanıcılar, bu bıçakların SKD11 gibi geleneksel soğuk işleme kalıp çeliklerine, H13 gibi sıcak işleme kalıp çeliklerine ve W6Mo5Cr4V2 yüksek hız çeliğine kıyasla hizmet ömründe dört kat artış sağladığını ve böylece bıçak kırılması, sınırlı hizmet ömrü ve yeniden bileme zorluklarıyla ilgili uzun süredir devam eden sorunları çözdüğünü göstermektedir.
1. Geleneksel Malzemelerden Üretilen Makas Bıçaklarının Başlıca Sorunları
Geleneksel kesme bıçakları çeşitli kalıp çelikleri ve yüksek hız çelikleriyle test edilmiştir, ancak pratik üretim, verimliliği, hassasiyeti ve maliyeti olumsuz etkileyen sorunları ortaya çıkarmaya devam etmektedir.
Kenar Tasarımı ve Kullanım Sınırlamaları:
I. Bıçak Açısı ve Mukavemet: Bıçak kesme söz konusu olduğunda, tıpkı bir makas gibi, daha küçük bir açı daha keskin keser ancak mukavemeti azaltır ve ömrünü kısaltır; aşırı bir açı ise direnci artırır. Bıçak açıları genellikle 80° ile 90° arasında değişir ve 90° genellikle mevcut kesme kenarlarının sayısını en üst düzeye çıkarmak için seçilir.
II. Örtüşme Açısı Aralığı: Enine kesme sırasında çift kenarlar arasındaki açı 0-10 derecedir, boyuna dilme bıçakları ise dik olarak kesişir.
III. Kesme Derinliği ve Boşluk: Kenar teması, sıkılık ve derinlik arasında bir denge gerektirir. Boşluk ve derinlik, kesilen kesit alanını ve bıçak ömrünü etkiler ve kesme yöntemi, takım boyutları ve sac kalınlığına göre analiz edilmelidir.
IV. Kesme Kökü Tasarımı: Yanlış kesme kökü yüksekliği, bıçağın kesme kenarını tehlikeye atar. Daha kalın saclar genellikle daha büyük bıçaklar gerektirir ve tasarım kalınlığı, malzeme kalınlığının en az üç katı olmalıdır. Bıçağın dış çapı veya genişliği beklenenden daha büyükse, bu oran buna göre azaltılabilir.
Üretim ve Proses Zorlukları: Malzeme seçimi, dövme, ısıl işlem ve taşlama. Bu karmaşık süreçler, kapsamlı üretim deneyimine büyük ölçüde bağlıdır.
Operasyonel Sorunlar:
I. Körelme ve Aşınma: Düşük yorulma dayanımı, kenar aşınmasına ve yerel kırılmalara yol açarak, büyük yorulma katmanlarının sık sık değiştirilmesini veya çıkarılmasını gerektirir ve bu da verimliliği ciddi şekilde azaltır.
II. Gevrek Kırılma Arızası: Bu, bıçak işleme sırasında en ciddi arıza modudur. Yorulma arızası düşük aşınma direncini gösterirken, gevrek kırılma çelik levha üretiminde felaket niteliğinde aksamalara veya güvenlik olaylarına neden olabilir ve malzeme seçimiyle yakından ilişkilidir.
2. Çığır Açan Çözüm: LD Kalıp Çeliğinin Avantajları
6-8 mm kalınlığındaki Q345 düşük alaşımlı yüksek mukavemetli yapısal çelik gibi kalın levhaları keserken, dilme bıçaklarının aşırı darbe yüklerine ve sürtünme kaynaklı kesme kuvvetlerine dayanması gerekir. Daha önceki malzeme seçiminde M2 yüksek hız çeliği veya SKD11 kalıp çeliği tercih ediliyordu, ancak bu geleneksel malzemeler çalışma koşullarını tam olarak karşılayamıyordu.
W6 Yüksek Hızlı Çelik: Bıçakla kesme veya dilme için yüksek sertlik ve kırmızı sertlik sunmasına rağmen, yetersiz tokluğu nedeniyle kalın levhalardan gelen yoğun tekrarlayan darbeler altında bıçak kenarında kırılmalara neden olur.
SKD11 Çeliği: İyi aşınma direnci sunmasına rağmen, darbe dayanıklılığı sürekli kalın levha kesme gereksinimlerini karşılamakta yetersiz kalmakta ve sıklıkla aletlerin erken arızalanmasına neden olmaktadır.
Malzeme seçimi açısından bakıldığında, bu geleneksel metaller üstün kalitededir, ancak performans ölçütleri çalışma koşulları altındaki gerçek arıza modlarıyla tam olarak örtüşmemektedir. Bu endüstriyel darboğazı çözmek için Licheng Blade teknik ekibi, temel çözüm olarak gelişmiş yüksek alaşımlı soğuk işleme kalıp çeliği LD (7Cr7Mo2V2Si)'yi seçmiştir.
LD çeliği, yüksek aşınma direncini yüksek toklukla birleştirir:
Üstün Dayanıklılık: Darbe dayanıklılığı, geleneksel soğuk işleme kalıp çeliklerinden ve yüksek hız çeliklerinden daha üstündür; bu da kalın levha kesimi sırasında ağır mekanik darbelere karşı direnç göstermeye ve kenar kırılmasını önlemeye yardımcı olur.
Olağanüstü Aşınma Direnci: Uygun karbon ve alaşım içeriği, sürekli dilme işlemleri sırasında sürekli aşınma önleyici performans sağlar.
Ayrıca, LCKNIFE, kükürt ve fosfor gibi zararlı elementleri en aza indirilmiş ve inklüzyon ve segregasyon kusurları giderilmiş, birinci sınıf elektro-cüruf yeniden eritme (ESR) LD çeliği gibi yüksek kaliteli LD malzemesini çelik fabrikalarından seçmektedir. Hammaddeler, kalıp oluşturma sırasında sıkı bir dövme oranını sağlamak için, bitmiş bıçaktan daha küçük boyutlarda seçilir. Gerçek dünya doğrulaması, LD çelik bıçakların W6 yüksek hız çeliğine göre kullanım ömründe 4 kata kadar artış sağladığını doğrulamaktadır.
3. Çekirdek Isıl İşlem Süreci Analizi
Üstün kaliteli bıçak malzemesi, istenen özelliklerini ortaya çıkarmak için hassas ısıl işlem adımları gerektirir. LCKNIFE, burada kullanılan kesici bıçaklar için LD malzemesine yönelik makul bir ısıl işlem spesifikasyonunu aşağıdaki gibi basitleştirmiştir:
Isıtma ve Bekletme: LD malzemesini 1150℃'ye kadar ısıtın ve tam östenitleşme sağlanana kadar bu sıcaklıkta bekletin.
Ön Soğutma ve Su Verme: İdeal martensitik mikroyapıyı ve hedeflenen sertliği sağlamak için ham dilme bıçağını yağda su vermeden önce 1100℃'ye kadar ön soğutun.
Çoklu Tavlama: Bıçaklar için 560–570℃'de en az üç kez tavlama işlemi uygulanmalıdır. Yeterli tavlama, bıçaklardaki iç artık gerilimi giderir, dağılmış alaşım karbür çökelmesi yoluyla ikincil sertleşmeyi teşvik eder ve mikroyapısal kararlılığı ve termal yorulma direncini artırır.
Son Sertlik: 58-60 HRC aralığında stabilize edilerek, kesme bıçağı sertliği ile dayanıklılık arasında optimum bir denge sağlanmıştır.
4. Pratik Uygulama Performansı
Aktif üretim hatlarında kullanılan Licheng LD çelik dilme bıçakları, optimize edilmiş ısıl işlemle birleştiğinde olağanüstü dayanıklılık sergiliyor:
Kesme İşleminde Çığır Açan Başarı: Uzun süreli sürekli kesme işleminden sonra yapılan incelemede, yalnızca hafif kenar aşınması ve herhangi bir kırılma tespit edilmedi.
Yüksek Bakım Kolaylığı: Bıçak yüzeyindeki düzgün aşınma ve yapısal bütünlük, kesme koşullarını eski haline getirmek için hızlı yeniden bileme imkanı sağlayarak takım kaybını ve genel işletme maliyetlerini azaltır.
Bu atılım, endüstriyel kullanıcılar için önemli ekonomik faydalar sağlarken, LD çeliğinin kalın levha kesme takımları için güvenilir bir malzeme seçimi ve işlem iyileştirmesi olduğunu da teyit etmektedir.
Maanshan Licheng Blade Manufacturing Co., Ltd.Yüksek performanslı çelik kesme bıçakları üretmek için vakumlu ısıl işlem, sıfır altı işlem ve tuz banyosu işlemi de dahil olmak üzere çeşitli yüksek kaliteli ve uygun malzemeler kullanır; paslanmaz çelik, silikon çelik, alüminyum ve bakır levhalar hakkında daha fazla bilgi için tıklayın.


 IPv6 ağ desteklenen